First issue: Aug 2020; Rev. Oct 2021
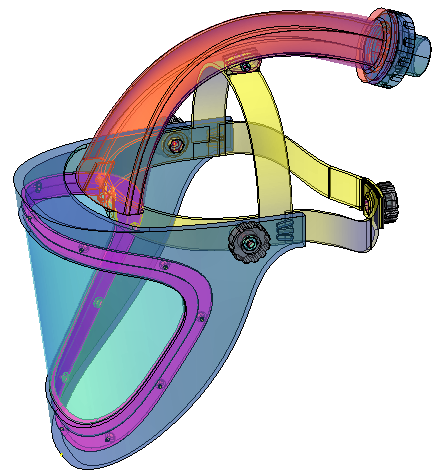
Zefiro-V3
Tecnologia e innovazione per la lotta al Coronavirus – Proposta di miglioramento di una maschera elettroventilata a pressione positiva per la protezione degli operatori sanitari operanti nei reparti ospedalieri per pazienti affetti da COVID-19.
Technology and innovation for the fight against Coronavirus – Proposal for the improvement of an electro-ventilated positive pressure mask for the protection of healthcare workers operating in hospital wards for patients affected by COVID-19 .
Contenuti
- Introduzione
- Componenti
- Modifiche
- La stampa 3D
- Produzione
- Conclusioni
1 – Introduzine – Il presente studio è stato condotto con lo scopo di proporre alcuni miglioramenti funzionali da poter introdurre sul Dispositivo di Protezione Individuale (DPI) ZEFIRO, così come ideato originariamente in versione open source dal Dipartimento di Architettura e Design del Politecnico di Torino e dagli associati FABLAB e VIRTUALAB.
Le proposte di modifica ZEFIRO-V3 (ZV3), in accordo ai concetti iniziali di sviluppo sostenibile e di co-progettazione operato da “Persone”, sono indirizzate ad un complessivo “auto-producibile”. Le parti sono realizzabili, in effetti, in additive manufacturing, con materiali ben conosciuti, e con organi di collegamento standard reperibili sul mercato. Una particolare attenzione è stata anche dedicata alla manutenzione e sostituibilità di ogni singolo componente che si dovesse deteriorare durante l’utilizzo del DPI.
Nel corso dello sviluppo di ZV3 sono stati effettuati numerosi accertamenti ergonomici. La calzata del DPI, infatti, è stata verificata in diverse fasi mediante l’utilizzo di un modello di testa umana 3D (Figura 1), scaricato gratuitamente dalla rete.
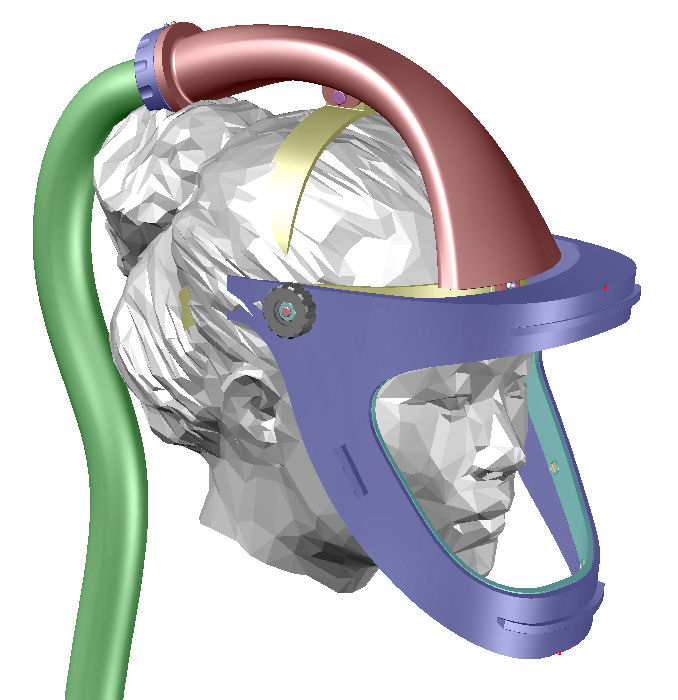
Sempre al riguardo di ZV3, si precisa che le ipotesi di rivisitazione del dispositivo non hanno riguardato il sistema di filtraggio e alimentazione, che rimangono così inalterati rispetto alla versione iniziale ZEFIRO (V1 e V2).
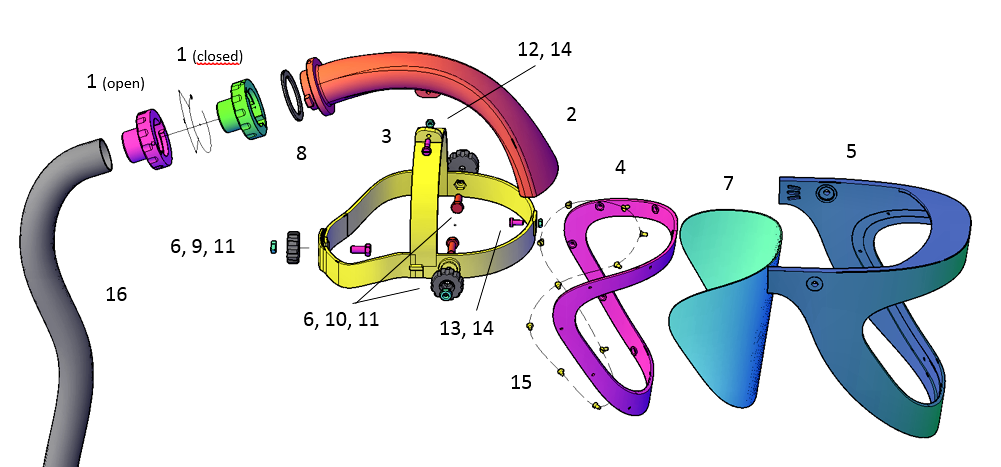
2 – Componenti – I componenti, così come proposti nella modifica ZV3 (Figura 2), sono riassumibili in:
- Innesto condotto
- Condotto rigido
- Bardatura testa
- Flangia schermo
- Telaio schermo
- Manopola di serraggio
- Schermo trasparente
- Guarnizione piatta
- Bullone manopola
- Bullone manopola
- Dado manopola
- Vite condotto, superiore
- Vite condotto, frontale
- Dado condotto
- Vite autofilettante
- Condotto flessibile
3 – Modifiche – Le proposte di modifica hanno riguardato in particolare i componenti di seguito descritti.
3.1 – Innesto condotto – L’innesto di collegamento tra il condotto flessibile e quello rigido è stato modificato al fine di aumentare la rigidezza delle guide. Queste, nella versione base (Figura 3), avrebbero potuto subire possibili rotture in fase di innesto o d’uso del DPI poiché non supportate dall’innesto stesso.
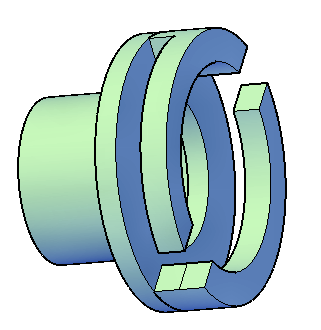
Nella proposta attuale (Figura 4), le guide sono state integrate nell’innesto serrabile dopo una rotazione di 70°. La posizione di completa chiusura del sistema è verificabile mediante l’allineamento di appositi indici posti sia sulla ghiera dell’innesto sia su quella del condotto rigido.
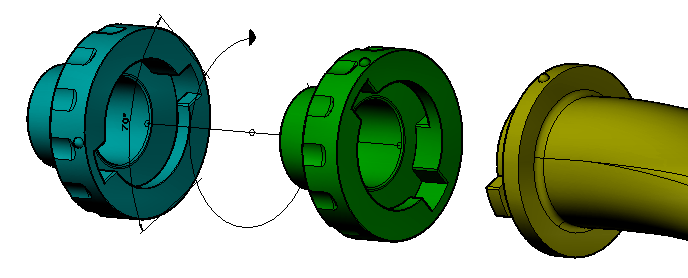
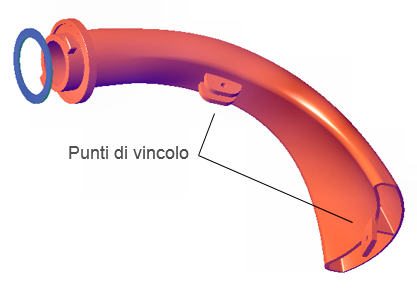
3.2 – Condotto rigido – Il condotto rigido integra l’innesto di connessione delle due tubazioni, compresa una guarnizione piatta per evitare l’eventuale dispersione dell’aria. Nella proposta attuale (Figura 5) il condotto è anche distanziato dalla testa e vincolato, con un organo di collegamento superiore e frontale, ad una bardatura a circonferenza regolabile. La forma terminale del diffusore è stata allargata per meglio conformarsi alla dimensioni del volto.
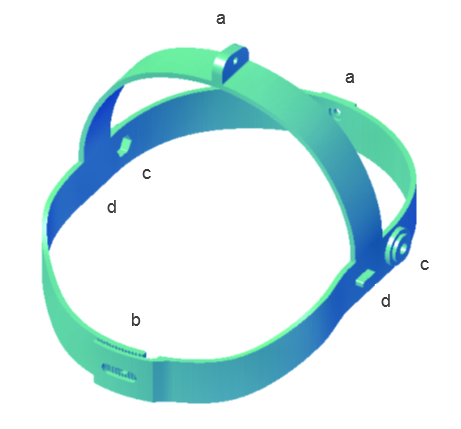
3.3 – Bardatura testa – L’originaria bardatura con fasce elastiche è qui proposta con un supporto semirigido, in grado di rendere più stabile la calzata e di distanziare il condotto dalla parte superiore della testa. Nella bardatura (Figura 6) sono integrati:
- punti di vincolo del condotto rigido (a)
- regolozione posteriore dentellata della calzata (b)
- sedi di vincolo/rotazione del telaio frontale (c)
- fermi di posizionamento (0°/+10°/-10°) dello scermo (d)
3.4 – Flangia schermo – È l’elemento che, integrato con il telaio, è in grado di vincolare lo schermo (Figura 7) e di consentire, allo stesso tempo, la sua eventuale sostituzione agendo sulle viti autofilettanti utilizzate per il fissaggio perimetrale.
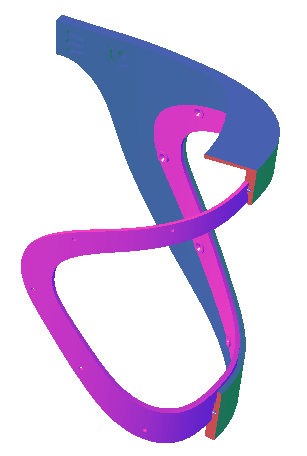
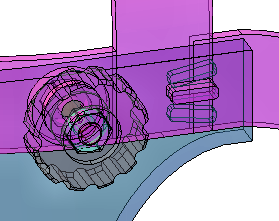
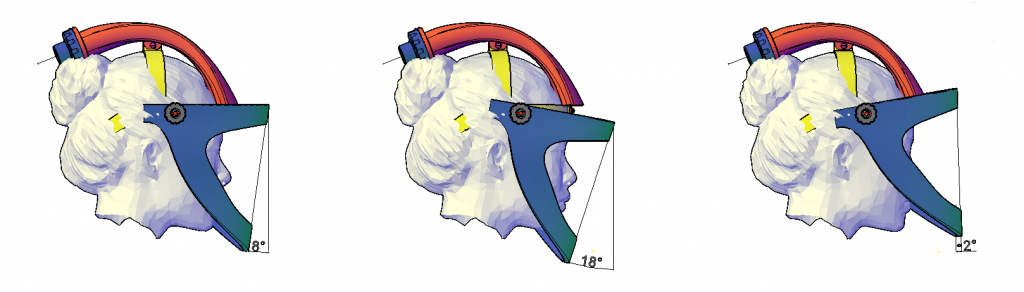
3.5 – Telaio schermo – In questo studio il telaio di supporto schermo è proposto come un elemento indipendente dalla bardatura. È collegato ad essa mediante centri di rotazione/serraggio e di fermi (Figura 8) che impediscono, una volta posizionati nelle apposite sedi, la rotazione involontaria dello schermo. Le effettive posizioni nelle tre configurazioni possibili sono illustrate in Figura 9.
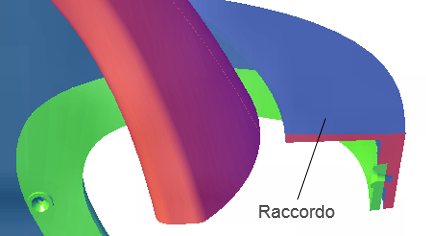
La rivisitazione del telaio è stata completata con l’integrazione di un superficie di raccordo superiore (Figura 10) che, copiando il profilo del condotto, contiene la dispersione del flusso d’aria indirizzandolo verso il volto di chi l’utilizza.
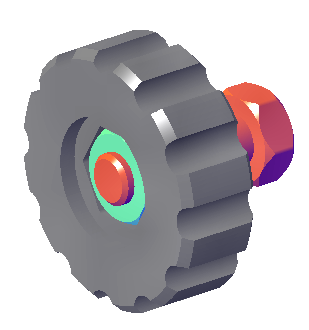
3.6 – Manopole di serraggio – Le manopole sono tre, di ugual forma e dimensioni (Figura 11), ed hanno lo scopo di consentire sia la regolazione della bardatura sia il serraggio tra la stessa ed il telaio.
3.7 – Schermo trasparente – È la visiera del DPI ed è proposto in Plexiglass. Il materiale e il suo spessore di 1.0 mm permettono un’adeguata flessibilità ed il suo posizionamento nella sede del telaio. L’eventuale stampa 3D di questo elemento (Figura 12) può consentire di realizzare una dima utile per il tracciamento del profilo di taglio della lamina trasparente, di facile reperimento sul mercato. Al riguardo del taglio e rifilatura dello schermo, si suggerisce di adottare una tolleranza di -0.5 / -1.0 sul profilo nominale, in modo da evitare interferenze con la sede di accoppiamento del telaio.
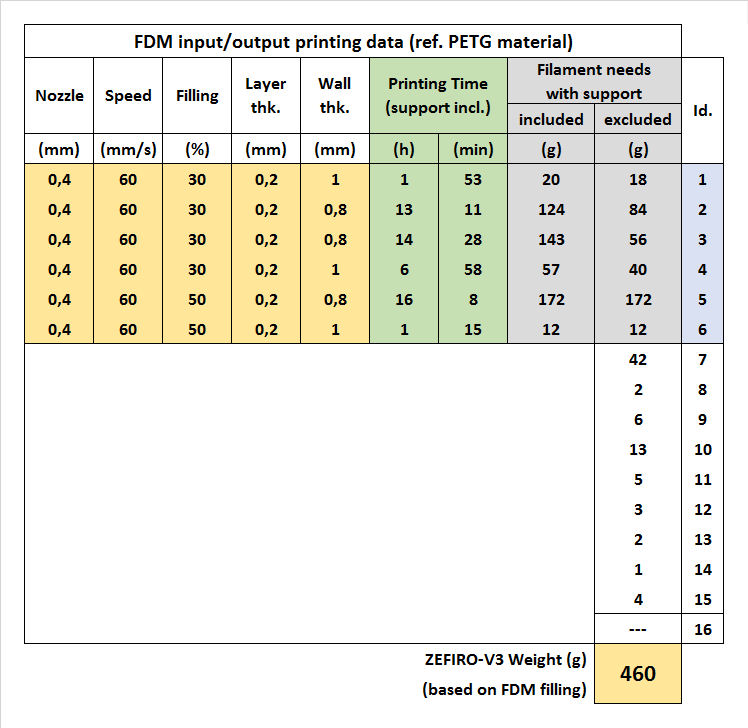
4 – La stampa 3D – Al fine di mantenere ZV3 un insieme “auto-producibile”, è stata confermata anche in questa variante la realizzazione dei componenti secondo tecniche di additive manufacturing. Sulla base di scelte non vincolanti, che hanno utilizzato per la simulazione la stampante 3D “Ultimaker 2 Extended” con volume utile di stampa 223x223x305 mm ed il programma di gestione “CURA”, è stato possibile comporre la matrice di risultati riportata nella Figura 13a ed in particolare, nella Figura 13b.
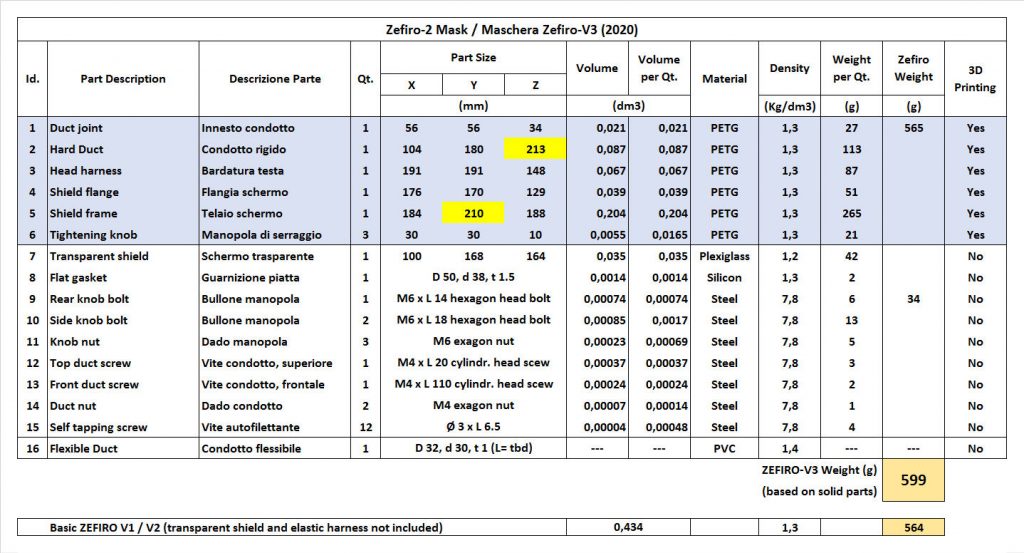
Con quanto riportato in Figura 13a, lista complessiva dei particolari necessari per la realizzazione di ZV3, è stato possibile confrontare il peso teorico (100% del volume calcolato) della soluzione modificata rispetto a quella basica, con una sostanziale conferma della soluzione ZV3 pari a circa 600 g totali. Tale valore si riduce a 460 g (Figura 13b) dopo le simulazioni di stampa 3D ed i parametri di riempimento percentuale dei singoli componenti adottati per lo scopo.
Da tener presente che i risultati riportati, in particolar modo i tempi di stampa, sono indicativi in quanto soggetti a diversi fattori quali le prestazioni della stampante, il materiale utilizzato, in questo caso ed a titolo di esempio il PETG, il diametro dell’ugello, la velocità di stampa, ecc. Pur risultando arbitrari, tali parametri sono stati scelti in quanto molto comuni in un normale processo in additive manufacturing non particolarmente spinto al limite delle sue prestazioni.
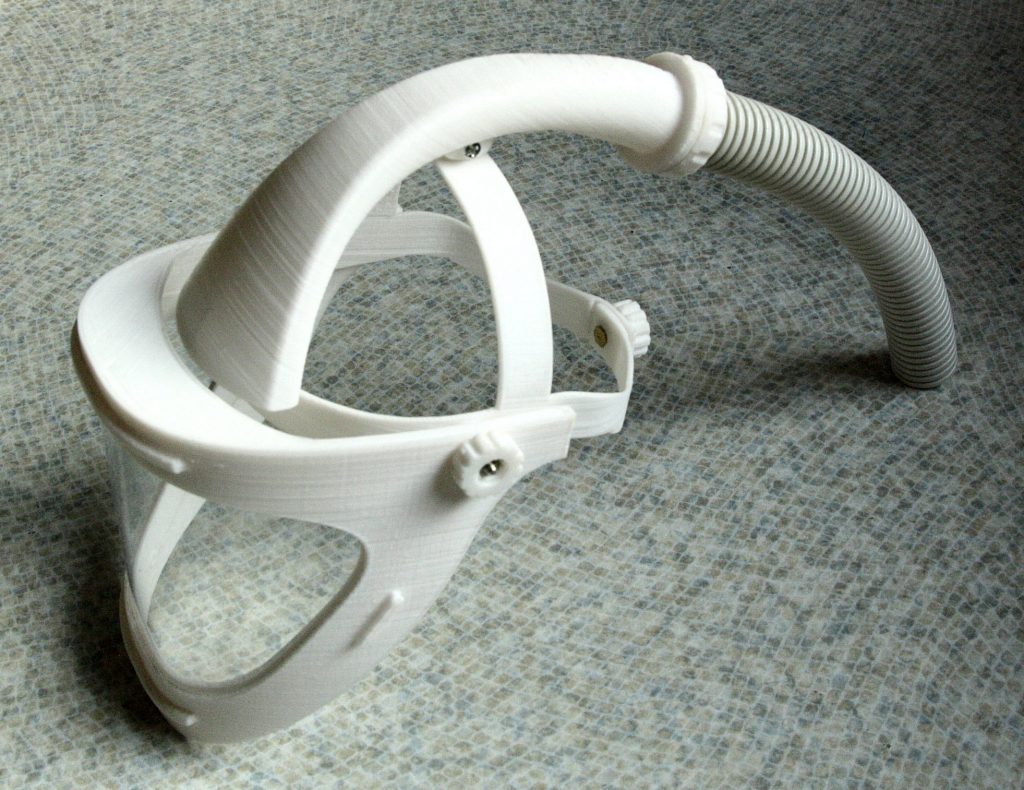
5 – Produzione – Al fine di verificare l’effettiva producibilità e funzionalità di ZV3, con tempi di stampa contenuti, è stato realizzato il prototipo in scala 1:2 presentato in Figura 14. In questo caso, è stata utilizzata la stampante 3D “Creality CR10s Pro” con materiale PLA+ White prodotto da “Sunlu” e parametri di stampa selezionati come segue:
- Temperatura ugello: 220 °C
- Temperatura letto: 70°C
- Altezza layer: 0.20 mm
- Riempimento: 15 %
- Velocità stampa: 70 mm/sec
- Velocità spostamenti: 120 mm/sec
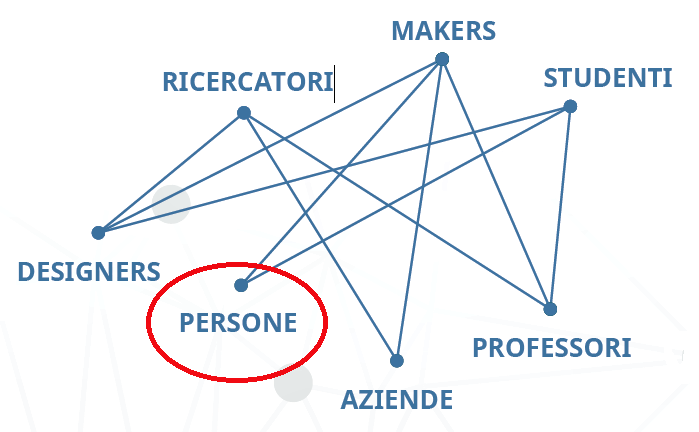
6 – Conclusioni – Il presente studio è stato possibile grazie all’approccio open source proposto dagli ideatori della maschera elettroventilata a pressione positiva per la protezione degli operatori sanitari dei reparti COVID-19. Tale iniziativa segue anche lo schema riportato in Figura 14, dove lo spazio alla co-progettazione trova riscontro anche attraverso il contributo di “Persone”.
Quanto proposto con la versione V3 è da intendersi, in ogni caso, alternativo alle precedenti, che non sono quindi superate ma integrate appunto con possibili nuove soluzioni realizzative.
Non ultimo, è importante ricordare che ZEFIRO è un Dispositivo di Protezione Individuale (DPI) da intendersi utilizzabile solo in accoppiamento a tute di protezione sanitaria. La scelta di questi protettivi monouso, quindi, deve essere valutata con attenzione, specie nella zona di transizione maschera-cappuccio dove i due elementi interagiscono formando un insieme protettivo unico.